

Phân vùng cấu trúc và tháo gỡ chức năng

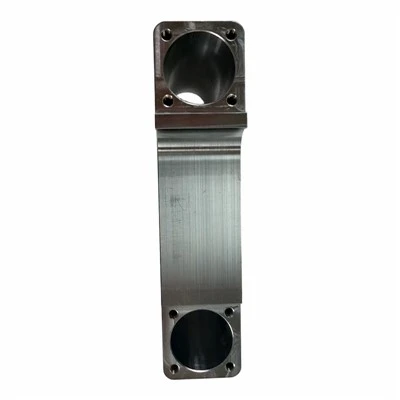
Trạm kẹp từ xa (khối cuối bên trái)
Thiết lập một khoang chìm, một phần nhô ra định vị và một lỗ xuyên qua. Khoang được sử dụng để gắn các phụ kiện nhỏ, kẹp hoặc mô-đun cảm biến phù hợp và lỗ có nhiệm vụ cố định trục chốt/khóa vít; Bề mặt bước có thể đạt được vị trí phẳng, kiểm soát dung sai vị trí sau khi lắp ráp và tránh độ lệch ngang.

Phần dầm chính đúc hẫng dài
Áp dụng thiết kế rãnh nhẹ, mặt sau được làm rỗng và cách bố trí các gân giảm trọng lượng rất tinh tế: nó không chỉ làm giảm trọng lượng tổng thể và mômen quán tính trong điều kiện lắc lư mà còn giữ lại các gân gia cố cần thiết để duy trì độ cứng khi uốn và tránh biến dạng uốn của các công xôn dài khi bị căng thẳng; Hai lỗ chìm có bậc được bố trí trên thân dầm để luồn và cố định vít, giúp lắp đặt bên ngoài toàn bộ cánh tay đòn.

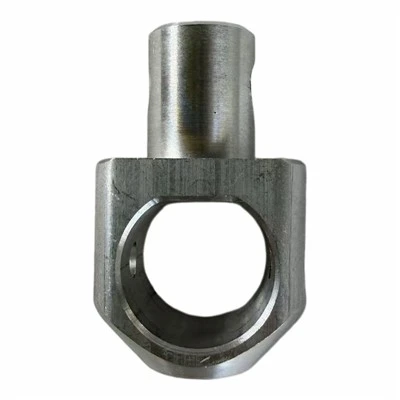
Đầu lắp đặt gần cuối (khối đầu bên phải)
Thiết kế các khe định vị, lỗ đèn, lỗ ren có thể kết nối với trục quay, đầu nối xi lanh hoặc đế thiết bị. Cấu trúc khe mang lại hiệu quả định vị chống xoay, giảm khó khăn trong việc căn chỉnh trong quá trình lắp ráp. Các lỗ ren có thể hoàn thành việc khóa và cố định.
Đặc điểm của công nghệ chế biến
1. Phương pháp gia công: Sử dụng trung tâm gia công CNC 5 trục hoặc 4 trục để xử lý phay tổng thể. Mặt trước và mặt sau của các bộ phận, các khoang nhiều góc, các bậc tường bên và các lỗ chìm có độ sâu khác nhau đều được tạo thành một tổng thể mà không cần hàn tháo rời, tránh biến dạng và giảm cường độ do hàn. Có thể nhìn thấy các mẫu cắt CNC rõ ràng và tinh xảo trên bề mặt, với sự chuyển tiếp mượt mà giữa các bề mặt cong và các góc tròn, đồng thời kiểm soát chặt chẽ độ chính xác về kích thước.
2. Lựa chọn vật liệu thông thường: Hợp kim nhôm 6061-T6 thường được sử dụng, kết hợp các đặc tính cắt dễ dàng, độ bền kết cấu tốt và ưu điểm nhẹ; Nếu thường xuyên xảy ra rung động qua lại trong tình huống sử dụng, hợp kim nhôm 7075-T6 có thể được nâng cấp để cải thiện khả năng chống mỏi.


Các kịch bản ứng dụng chính thống
1. Tay đòn cố định: thích ứng với bộ phận cố định ba hàm mà bạn đã hỏi trước đó, đóng vai trò là cánh tay đỡ xoay cho tay kẹp và hoàn thành việc truyền hành động của cơ cấu nắm;
2. Giá cấy tự động: được trang bị vòi hút chân không nhỏ và cảm biến quang điện để hoàn thành các hoạt động nhặt và dịch chuyển vật liệu trên dây chuyền lắp ráp;
3. Giá đỡ điều chỉnh cho thiết bị phát hiện: cố định đầu dò phát hiện và điều chỉnh vị trí không gian của đầu dò bằng cách dựa vào vị trí lỗ lắp đặt của thân cánh tay;
4. Khớp nối cánh tay robot nhỏ: Thành phần liên kết cuối của robot tải nhẹ.
Biện pháp phòng ngừa về điều kiện lắp ráp và vận hành
1. Quá trình siết chặt: Do hợp kim nhôm có độ cứng thấp nên cần phải kiểm soát mô-men xoắn siết chặt của vít khóa. Nên sử dụng vòng đệm lò xo phẳng để tránh nới lỏng vít trong điều kiện rung. Mô-men xoắn quá mức có thể gây ra các vấn đề như trượt ren và sập đế;
2. Tối ưu hóa khả năng chống mài mòn: Trong trường hợp chuyển động tịnh tiến dài hạn của khoang đầu bên trái và trục chốt xuyên qua lỗ-, các ống lót bằng thép không gỉ có thể được ấn vào để làm chậm quá trình mài mòn của nền nhôm và kéo dài tuổi thọ sử dụng của các bộ phận;
3. Tham khảo xử lý bề mặt: Anodizing mờ là đủ cho các điều kiện làm việc trong nhà thông thường, không chỉ cải thiện khả năng chống mài mòn mà còn ngăn ngừa quá trình oxy hóa và bụi bẩn; Dung dịch anodizing cứng có thể được sử dụng cho các cảnh có bụi và ẩm ướt;
4. Nhắc nhở về lực: Mômen của kết cấu đúc hẫng tăng theo chiều dài của đúc hẫng và các bộ phận nặng hơn phải được bố trí càng gần đế càng tốt để giảm tải trọng uốn ở vị trí gốc.

Bổ sung nhỏ để xử lý chi tiết
Nhiều khoang đã được thiết kế với các chuyển tiếp tròn, đây là một sự tối ưu hóa chi tiết rất thực tế có thể tránh sự tập trung ứng suất ở các góc vuông và giảm khả năng bị nứt khi các bộ phận phải chịu rung động xen kẽ; Thiết kế chìm giúp đầu vít chìm vào bên trong, tránh hiện tượng nhiễu, va chạm sau khi lắp ráp.
Chú phổ biến: cánh tay đòn hợp kim nhôm, nhà sản xuất cánh tay đòn hợp kim nhôm Trung Quốc, nhà cung cấp, nhà máy